Деревообрабатывающая скамья, как основной предмет мебели, ее дизайн и технология производства напрямую отражают техническую мощь деревообрабатывающих предприятий. От традиционных ручных шипов до современной обработки с ЧПУ, производство столярных стульев претерпевает интеллектуальную трансформацию. Эта статья объединяет классический пример дизайна столярных стульев для деревообработки, обсуждает, как повысить эффективность производства и точность продукции с помощью передовых деревообрабатывающих машин, а также предоставляет покупателям B2B рекомендации по выбору.
Конструктивные особенности столярной скамьи и основные моменты механической обработки
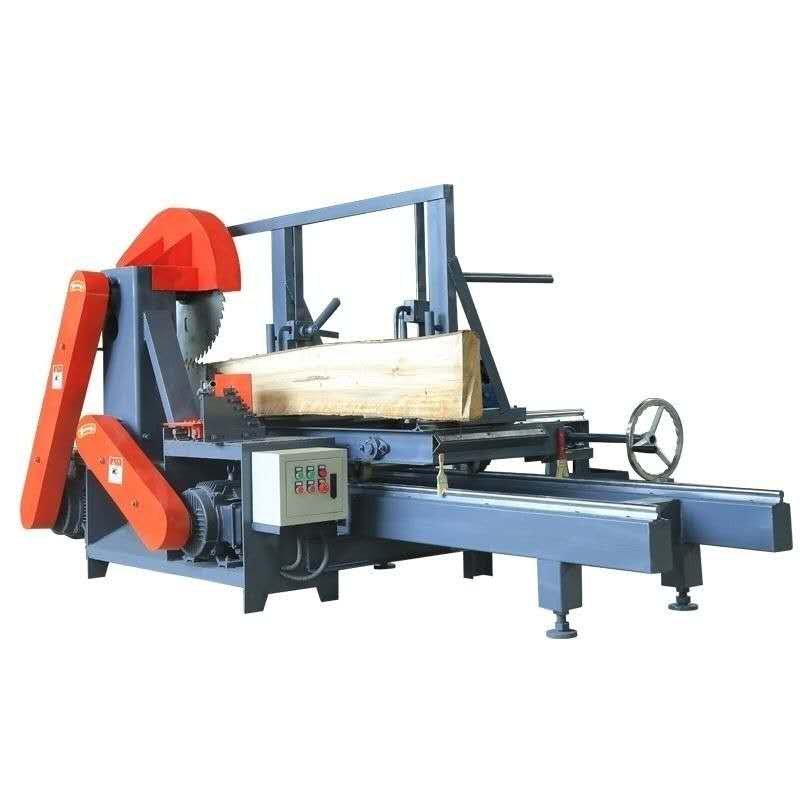
Столовые столярные стулья обычно состоят из поверхности стула, ножек стула и поперечных скобов. Структура кажется простой, но требует высокой прочности соединения и отделки поверхности. Современные столярные скамейки в основном соединены шипами или аппаратными компонентами, из которых структура шипа требует точности открытия шипа в пределах ± 0,2 мм. ИспользоватьЧисловое программное управление станка для изготовления шиповМногоугловая обработка шипа может быть завершена за один раз, а эффективность повышается более чем в 8 раз по сравнению с ручной работой. Рекомендуется использовать высокочастотный колпаж для табуретки, прочность склеивания может достигать 1,2 МПа, чтобы избежать растрескивания и деформации. Для массового производства, обрабатывающий центр с ЧПУ может быть использован для завершения фрезерования изогнутых ножек табуретки, шероховатость поверхности контролируется в пределах Ra3.2 мкм.
Влияние выбора материалов и технологии сушки на срок службы продукции
Обычно используемая древесина для столярных стульев включает в себя твердую древесину, такую как дуб, грецкий орех и вишня, содержание влаги должно контролироваться в пределах 8-12%. ИспользоватьИнтеллектуальная камера сушки древесиныКривая температуры и влажности может точно контролироваться, сокращая цикл сушки с традиционных 30 дней до 10 дней и более равномерное высвобождение напряжений. Например, для пластин из дуба толщиной 50 мм используют низкотемпературный процесс ступенчатой сушки (начальная температура 40 ° С, повышение температуры 5 ° С каждые 24 часа), и конечное отклонение содержания воды составляет менее ± 1%. Избегайте использования древесины с высоким содержанием влаги, в противном случае готовый продукт подвержен усадке и трещинам, что приведет к возврату более 15%.
Выбор оборудования для поверхностной обработки и нанесения покрытий
Обработка поверхности столярного стула обычно включает шлифование, грунтовку, верхний слой и другие процессы. Широкополосная шлифовальная машина может быть использована для завершения двухстороннего шлифования с фиксированной толщиной за один раз, а размер частиц шлифовальной ленты постепенно увеличивается от 80 меш до 240 меш, чтобы обеспечить плоскостность поверхности 0,1 мм/м. Рекомендуется использовать автоматическую линию распыления для покрытия. В сочетании с технологией УФ-отверждения твердость пленки краски может достигать 2H, а устойчивость к царапинам увеличивается на 40%. Для высококачественного стула на заказ можно использовать поршневой распылитель с краской на водной основе, а выбросы ЛОС уменьшаются на 70% для удовлетворения требований по защите окружающей среды.
Схема автоматизированной линии для серийного производства
Для производственной линии столярных стульев с ежемесячным объемом производства более 5000 штук рекомендуется использовать гибкую производственную систему. От автоматической подачи, обработки с ЧПУ, шлифования до распылительной упаковки, все линии связаны. Например, оснащенный 6-осевым промышленным роботом для обработки заготовки, время удара контролируется на уровне 12 секунд на штуку. Используя систему MES для мониторинга состояния оборудования и хода производства в режиме реального времени, показатель качества может быть стабильным выше 98%. Цикл окупаемости инвестиций обычно составляет 18-24 месяца, а совокупные эксплуатационные расходы снижаются на 20%.
Резюме
Производство столярных скамеек уже вошло в эпоху высокой точности и автоматизации. Покупатели должны выбрать подходящее технологическое оборудование в соответствии с позиционированием продукта и требованиями к мощности: малые и средние предприятия могут сосредоточиться на многофункциональных станках с ЧПУ, а крупные заводы должны инвестировать в автоматизированные производственные линии. Обратите внимание на точность оборудования, энергопотребление и затраты на техническое обслуживание, а также оптимизируйте параметры процесса в сочетании с характеристиками древесины, чтобы иметь преимущество в конкуренции на рынке.